
高传四开卧式加工中心大行程机型可满足大型零件加工需求,X 轴行程 2000 mm,Y 轴 1600 mm,Z 轴 1400 mm,工作台面 1250×1250 mm 或 1600×1600 mm,承载 3000–5000 kg。大型机型床身采用三点支撑设计,避免地基不平导致的床身变形,导轨全长直线度 0.015 mm。主轴齿轮箱低速档扭矩 1200 N・m,大型钢件粗铣时金属去除率 150 cm³/min。X 轴采用双丝杠驱动或大导程单丝杠,快移速度 15–20 m/min,大行程下定位精度 0.012 mm。排屑机加宽至 400 mm,排屑量 500 kg/h,适合大型零件大量切屑排出。设备可加工风电齿轮箱箱体、大型柴油机缸体、注塑机模板等大型零件,一次装夹完成多面加工,减少大型工件翻面吊装的风险与时间。高传四开卧式加工中心结构紧凑,节省车间空间,适合批量生产场景布局。定制卧式加工中心怎么用
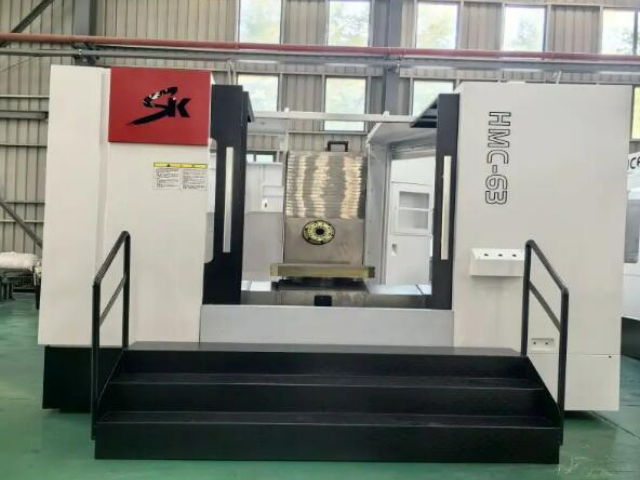
高传四开卧式加工中心在节能设计上采取多项措施,整机待机功率低于 3 kW,相比同规格传统机型降低约 25%。主轴电机与进给电机均采用高效变频驱动,空载时自动进入节能模式,切削时按需输出功率,典型箱体件加工工况下单件电费成本约 1.2 元。液压站采用变量泵系统,待机时自动卸荷,油温上升慢,可省去油冷却器的额外电耗。照明系统全部采用 LED 光源,功率 24 W,寿命 50000 小时,亮度 800 lux,加工区可视性好。切削液可选用半合成环保型,浓度 5%–8%,更换周期 3–6 个月,废液排放量减少。设备总功率 35–55 kW,车间配电与空压配置要求明确,用户在规划产线时可准确核算能源投入,长期运行的综合使用成本更具竞争力。可靠卧式加工中心批发商模块化设计可扩展多托盘系统,轻松构建柔性制造单元(FMC)。
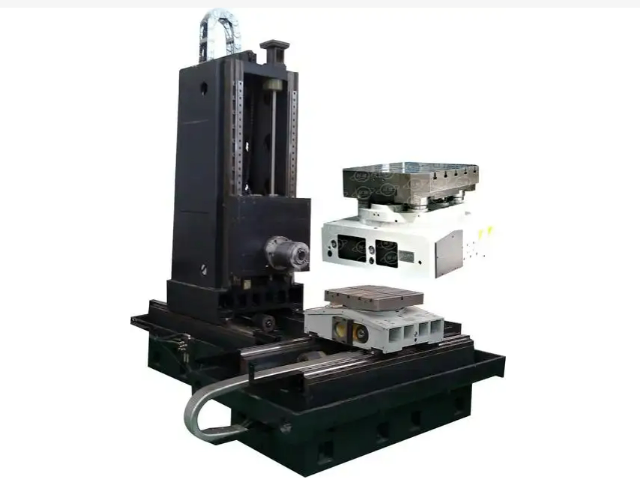
高传四开卧式加工中心具备钻攻铣复合加工能力,一台设备可完成钻孔、扩孔、铰孔、镗孔、攻丝、铣削等多种工序,无需在多台设备间周转。以典型箱体件为例,包含 20 个钻孔、8 个攻丝、4 个镗孔与 6 个铣面,全部在一台设备上完成,工序集中。主轴刚性攻丝功能,攻丝转速 1000 rpm,同步误差 0.01 mm,螺纹精度 6H,无乱牙。主轴中心出水配合内冷钻头,深孔钻削顺畅。刀库 40–80 把,可容纳全部工序刀具,换刀时间 2.5 秒。在机测量可检测关键尺寸,超差自动补偿。复合加工减少工件周转与等待,某企业导入后,箱体加工周期从 3 天缩短至 1 天,在制品数量减少 60%,场地与人工成本同步下降,工序间质量问题也更容易追溯。
高传四开卧式加工中心可服务于航空航天领域的铝合金结构件、钛合金接头与不锈钢壳体加工,设备通过高速切削与高刚性结构的平衡设计满足该行业对表面质量与尺寸稳定性的要求。高速型主轴 18000 rpm,电主轴功率 30 kW,在 7075 铝合金上采用 φ20 mm 波刃铣刀、切深 15 mm、切宽 12 mm、进给 3000 mm/min 时,材料去除率可达 540 cm³/min。三轴全闭环光栅尺分辨率 0.001 mm,定位精度 0.005 mm,适合航空件多孔系位置度要求。设备可选配恒温冷却系统,油温控制在设定值 ±0.5℃ 以内,长时间加工后主轴中心漂移量小于 0.008 mm。床身与立柱材料选用 HT300 高强度铸铁,弹性模量 1.3×10⁵ MPa,为航空薄壁件切削提供稳定支撑,薄壁处振纹深度可控制在 0.005 mm 以下。卧式加工中心适合泵体阀体零件加工,完成交错孔系、密封端面的复合成型加工。
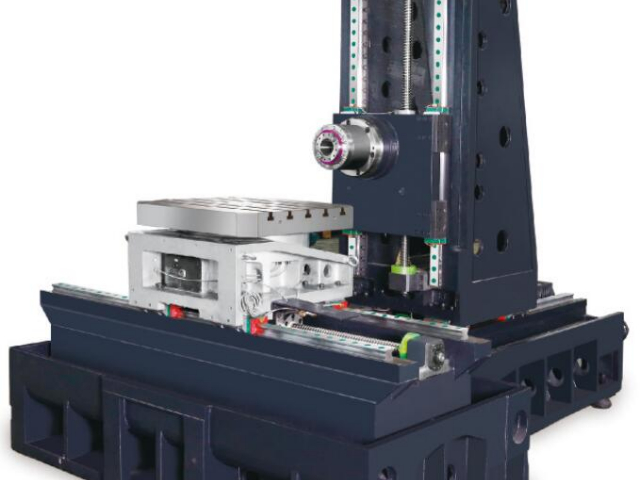
高传四开卧式加工中心三轴传动均采用 C3 级滚珠丝杠,丝杠直径 40–63 mm,导程 10–16 mm,经预拉伸安装后,热伸长量在全行程内被补偿至 0.01 mm 以下。丝杠支撑端采用固定 — 固定配对方式,临界转速高于实际运行转速 40%,高速移动时振动幅值小于 0.02 mm。直线导轨选用 35–45 mm 宽幅滚柱导轨,单条导轨额定动载荷 38 kN,X 轴双导轨四滑块配置,承载与抗倾覆能力优于同规格线轨机型。三轴快移速度 24/24/20 m/min,加速度 0.5 g,在典型箱体件 50 次换刀循环加工中,非切削时间占比可压缩至 35% 以内。各轴均配备双螺距误差补偿与反向间隙补偿,补偿点数 128 点,激光干涉仪检测后写入系统,长期使用后可再次标定恢复精度。具备自动换刀系统,刀库容量充足,高传四开卧式加工中心减少换刀时间,保障连续生产。定制卧式加工中心怎么用
卧式加工中心可对接自动化料仓,搭配机械手实现工件上下料,适配连续化生产。定制卧式加工中心怎么用
高传四开卧式加工中心可用于注塑机模板、拉杆、料筒法兰等零件加工,这类零件尺寸大、重量重、精度要求适中但刚性要求高。以注塑机定模板为例,材料 QT500-7,外形 1200×1200×200 mm,重量 1800 kg,拉杆孔 4 个,同轴度 0.02 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm、承载 5000 kg 可轻松装夹。主轴低速档大扭矩,球墨铸铁粗铣切深 10 mm,金属去除率 130 cm³/min。拉杆孔采用粗镗 — 精镗工艺,孔径公差 H8,孔距公差 ±0.02 mm。工作台面 T 型槽 22 mm,压板装夹方便。排屑机 500 kg/h,铸铁屑排出顺畅。某注塑机企业导入后,模板加工周期从 12 小时缩短至 7 小时,拉杆孔装配合格率 99%,大型模板加工不再依赖外协。定制卧式加工中心怎么用
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。